Nella lavorazione di lamiere di medio e grosso spessore, la lavorazione avviene generalmente tra gli 8 e i 60 mm, con la laminazione a caldo come principale metodo di produzione. I materiali solitamente impiegati sono Q235, Q345, vari acciai ad alta resistenza e simili. Per ridurre i difetti di taglio nella sezione trasversale, la tranciatura viene eseguita ad alte temperature, tipicamente tra i 400 °C e i 700 °C.
Quattro sfide fondamentali nel taglio di coltelli per impieghi gravosi
1. Alta temperatura: Quando la temperatura è elevata, la martensite presente nell'utensile subisce un processo di tempra e si scompone in ferrite e carburi di grandi dimensioni, causando un ammorbidimento della matrice. A 400 °C, la cementite (Fe3C) inizia ad ingrossarsi e a perdere efficacia; di conseguenza, la lama perde durezza e si rompe.
2. Scaglie di ossido: La presenza di scaglie di ossido di ferro sulla superficie delle lamiere laminate a caldo provoca un'usura abrasiva maggiore dell'utensile. Il tagliente della lama si arrotonda gradualmente, perdendo così la sua affilatura, il che a sua volta aumenta involontariamente il gioco dell'utensile e porta alla formazione di bave di taglio più grandi sulla lamiera d'acciaio.
3. Fatica: La durezza dello strato di ossido sulla superficie della piastra è considerevolmente maggiore di quella del metallo base; è fragile e abrasivo e pertanto rappresenta la causa principale dell'usura e della rottura degli utensili di taglio. Allo stesso tempo, le condizioni di taglio con cicli termici aumentano gli effetti della fatica.
4. Carico d'impatto: Per quanto riguarda il carico d'impatto, lo spessore delle lamiere laminate a caldo non è solitamente uniforme e lo strato di ossido fragile si rompe all'impatto, provocando picchi di stress locali sui bordi di taglio; sotto impatti ripetuti, i difetti microscopici del bordo della lama aumentano in modo che piccoli pezzi di materiale superficiale si stacchino dalla lama e si verifichi la scheggiatura del bordo della lama. Bersagli di taglio per lamiere pesanti.
Nelle suddette impegnative condizioni operative, le acciaierie incontrano notevoli difficoltà nel raggiungere i criteri di taglio specificati:
1. Bava di taglio entro il 3%-5% dello spessore della piastra.
2. La tolleranza di lunghezza della lamiera dopo il taglio è compresa tra più o meno 0,5 e 1 mm, e il taglio deve essere perpendicolare.
3. Sezione trasversale pulita, priva di lacerazioni, noduli o cedimenti dei bordi.
4. Durata della lama tale da supportare la produzione in serie con una bassa frequenza di cambio utensile.
Composizione della lega e prestazioni dell'acciaio per utensili H13
Per affrontare le complesse problematiche associate al taglio di lamiere pesanti, LCKNIFE ha scelto l'acciaio per utensili H13 (1.2344, 4Cr5MoSiV1) per la sua composizione vantaggiosa.
1. Carbonio (C: 0,32–0,45%): Contribuisce alla durezza di tempra della matrice e alla resistenza all'usura di base; il contenuto medio di carbonio garantisce la tenacità del coltello senza causarne la fragilità.
2. Silicio (Si: 0,80–1,25%): Migliora la temprabilità dell'acciaio per coltelli e aumenta la resistenza all'ossidazione e alla fatica termica. · 3. Manganese (Mn: 0,20–0,60%): Contribuisce alla temprabilità dell'utensile.
4. Cromo (Cr: 4,75–5,50%): conferisce un'eccellente temprabilità, forma carburi di cromo e ha una buona resistenza all'ossidazione ad alte temperature in un coltello.
5. Molibdeno (Mo: 1,10–1,75%): impedisce l'ammorbidimento del tempra della lama e funge da elemento principale per l'indurimento secondario. · Vanadio (V: 0,80–1,20%): forma carburi VC stabili e di piccole dimensioni nelle lame delle lame. Rende i grani più piccoli e aiuta l'acciaio a resistere all'usura ad alte temperature.
L'acciaio per stampi a caldo H13, utilizzato nelle applicazioni di tranciatura, presenta una composizione bilanciata con il 5% di cromo, l'1,5% di molibdeno e l'1% di vanadio. Questa composizione conferisce all'utensile un'eccezionale temprabilità e resistenza alla fessurazione termica. A temperature fino a 600 °C, le lame in H13 mantengono una durezza superiore a 48 HRC. La resistenza all'usura della lama è da tre a cinque volte superiore a quella dei tradizionali acciai per utensili da taglio, e la tenacità all'urto post-trattamento termico può superare Ak 50J, raggiungendo un equilibrio ottimale tra durezza e resistenza all'urto.
Principali motivi della resistenza alle alte temperature dell'H13
1. Picco di indurimento secondario: Quando l'acciaio H13 viene temprato, sviluppa una martensite ad alta durezza; durante il rinvenimento a una temperatura compresa tra 500 e 600 °C, il molibdeno e il vanadio provocano la precipitazione di carburi di lega su scala nanometrica (Mo2C e VC) dalla martensite sovrasatura, le particelle fini agiscono bloccando i bordi dei grani e di conseguenza la durezza si ripristina o addirittura aumenta, mentre in altri acciai la durezza diminuisce.
2. Carburi stabili ad alta temperatura: il carburo di vanadio (VC) ha un punto di fusione estremamente elevato e non tende a ingrossarsi nemmeno a 700 °C; a differenza della cementite comune (Fe3C), che inizia a ingrossarsi a 400 °C, le particelle di rinforzo H13 mantengono la durezza del coltello al di sotto di 400–650 °C.
3. Stabilità dell'affinamento del grano: Cr e Mo impediscono il movimento dei bordi dei grani nella lama di taglio e quindi inibiscono la crescita dei grani ad alte temperature; una struttura a grana più fine aumenta la resistenza di un utensile di taglio all'ammorbidimento ad alte temperature.
4. Resistenza all'ossidazione e alla decarburazione: la decarburazione provoca una significativa riduzione della durezza degli utensili da taglio. Il cromo e il silicio formano una pellicola di ossido densa e protettiva sulla superficie della lama, che riduce le bruciature superficiali e la decarburazione.
Applicazioni comuni delle lame H13
L'acciaio per utensili H13 è comunemente utilizzato nella produzione di prodotti metallurgici.
Le applicazioni tipiche che prevedono il taglio includono:
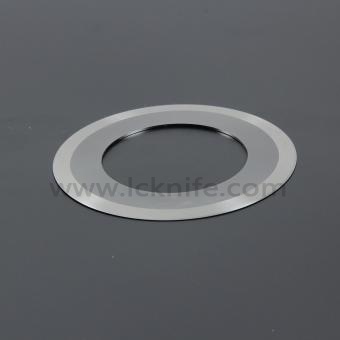
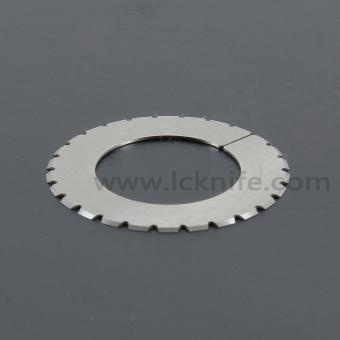
Taglio di lamiere pesanti, Taglio di nastri laminati a caldo, Taglio a misura, Taglio a coccodrillo, Taglio di lamiere ad alta resistenza, Taglio concavo-convesso, Taglio ad arco, Cesoie volanti, Cesoie a portale, Taglio di rottami metallici, Taglio con cilindro idraulico.
Processo di trattamento termico degli utensili da taglio H13
1. Selezione del materiale: scegliere l'acciaio H13 rifuso mediante elettroslag (ESR) e poi modellarlo nella forma desiderata per gli utensili da taglio tramite forgiatura.
2. Ricottura: Riscaldare il materiale grezzo del coltello a una temperatura compresa tra 860 e 890 °C e mantenerla per 2 ore; quindi raffreddare a una temperatura compresa tra 740 e 760 °C per un mantenimento isotermico di 4 ore; successivamente, raffreddare in forno a circa 500 °C prima del raffreddamento ad aria.
3. Preriscaldamento: eseguire due fasi di preriscaldamento (a 600–650 °C e a 800–850 °C) prima della tempra per ridurre lo stress termico della lama di taglio.
4. Tempra: Quando si realizzano utensili orientati alla tenacità, riscaldare la lama a una temperatura compresa tra 1020 e 1050 °C e poi raffreddarla in olio fino a raggiungere una durezza di 54-58 HRC. Per gli utensili in cui la durezza è la priorità principale, riscaldare la lama a 1050-1080 °C e poi raffreddarla in olio per ottenere una durezza di 56-58 HRC.
5. Tempra: a temperature comprese tra 500 e 530 °C la durezza del coltello è di 51-54 HRC, tra 530 e 560 °C è di 48-52 HRC e tra 560 e 580 °C è di 47-49 HRC.
6. Triplo rinvenimento: Dopo aver effettuato due cicli di rinvenimento della lama, si esegue la prova di durezza Rockwell e successivamente un terzo rinvenimento a 550-560 °C per eliminare l'austenite residua e alleviare le tensioni interne.
7. Trattamento criogenico: Il trattamento criogenico della lama di taglio deve essere effettuato tra la tempra e la prima fase di rinvenimento per convertire l'austenite residua in martensite, migliorando così l'uniformità microstrutturale, la durezza e la stabilità dimensionale.
Parametri del processo di taglio del nucleo
1. Il metodo di cesoiatura consiste principalmente in tagli trasversali e tagli longitudinali.
2. Spazio tra la lama e il tagliente: lo spazio laterale tra la lama e il tagliente viene regolato dinamicamente a circa l'8% dello spessore della lamiera, e spazi maggiori vengono utilizzati nel caso di acciai ad alta resistenza.
3. Angolo di spoglia trasversale: L'angolo di spoglia trasversale è compreso tra 0,5° e 3°; nel caso di lamiere più spesse e resistenti, è necessario un angolo di spoglia maggiore per ridurre la forza di taglio di picco.
4. Forza di taglio: La forza di taglio per le cesoie di dimensionamento per impieghi gravosi può raggiungere un valore di picco compreso tra 1000 e 2000 kN, causando fatica da impatto ciclico.
5. Velocità della linea: · Nel caso di cesoie idrauliche utilizzate singolarmente, l'alimentazione viene effettuata a bassa velocità in modo intermittente; per le operazioni di taglio a misura, la velocità varia da 5 a 30 m/min (velocità inferiori vengono utilizzate quando si lavorano lamiere più spesse). · 6. Condizione di bloccaggio: Nella condizione di bloccaggio, i cilindri idraulici ad alta pressione bloccano la lamiera durante l'intero processo per impedirne il ribaltamento o lo scivolamento e per garantire che il taglio sia perpendicolare.
7. Condizione della forma della piastra: Gestisce irregolarità come curvatura, teste/code non uniformi e tensioni interne che causano deformazioni o spostamenti.
Linee guida per la manutenzione degli utensili da taglio H13
1. Durezza di corrispondenza: Per quanto riguarda la durezza di corrispondenza, LCKNIFE sceglierà la durezza appropriata risultante dal trattamento termico a seconda che si tratti di taglio a freddo o a caldo, della resistenza allo snervamento delle lamiere e dello spessore della lamiera.
2. Preriscaldamento degli utensili: Preriscaldare le lame per portare la temperatura dell'utensile in linea con le condizioni di lavoro iniziali. Preriscaldare le lame prima dell'uso per evitare crepe premature dovute a shock termico.
3. Controllo del gioco: mantenere gli spazi tra le lame della giusta dimensione per impedire che la scaglia di ferro si infiltri negli spazi ai bordi.
4. Fissaggio sicuro: assicurarsi che le piastre siano fissate saldamente per ridurre l'attrito di scorrimento ed evitare di graffiare la superficie.
5. Ottimizzazione del raffreddamento: Migliorare il raffreddamento utilizzando un fluido da taglio specifico durante la lavorazione per garantire una lubrificazione e una dissipazione del calore adeguate e stabili, in modo da evitare differenze di temperatura estreme che causano la fessurazione da fatica termica della lama dell'utensile.
6. Controllare l'usura: riaffilare frequentemente i bordi delle lame del tagliabordi per eliminare eventuali microfratture e strati di fatica.
7. Prevenzione della ruggine: Per evitare che gli utensili da taglio si arrugginiscano, applicare uniformemente un olio antiruggine industriale quando si ripongono le lame.
Manifattura di lame Maanshan Lichengspecializzato nella produzionecoltelli da taglio industrialie utensili selezionando professionalmente materiali altamente idonei per le specifiche situazioni di taglio della lamiera. Processi di trattamento termico avanzati, tra cui trattamenti sottovuoto, criogenici e in bagno di sale, vengono impiegati per massimizzare le prestazioni delle lame di taglio per diverse applicazioni. Un rigoroso controllo di qualità e precisi standard di produzione garantiscono che questi utensili da taglio siano pienamente affidabili per i partner di tutto il mondo.
Ma'anshan Licheng Blade Manufactory


 IPv6 rete supportati
Scansione di wechat: